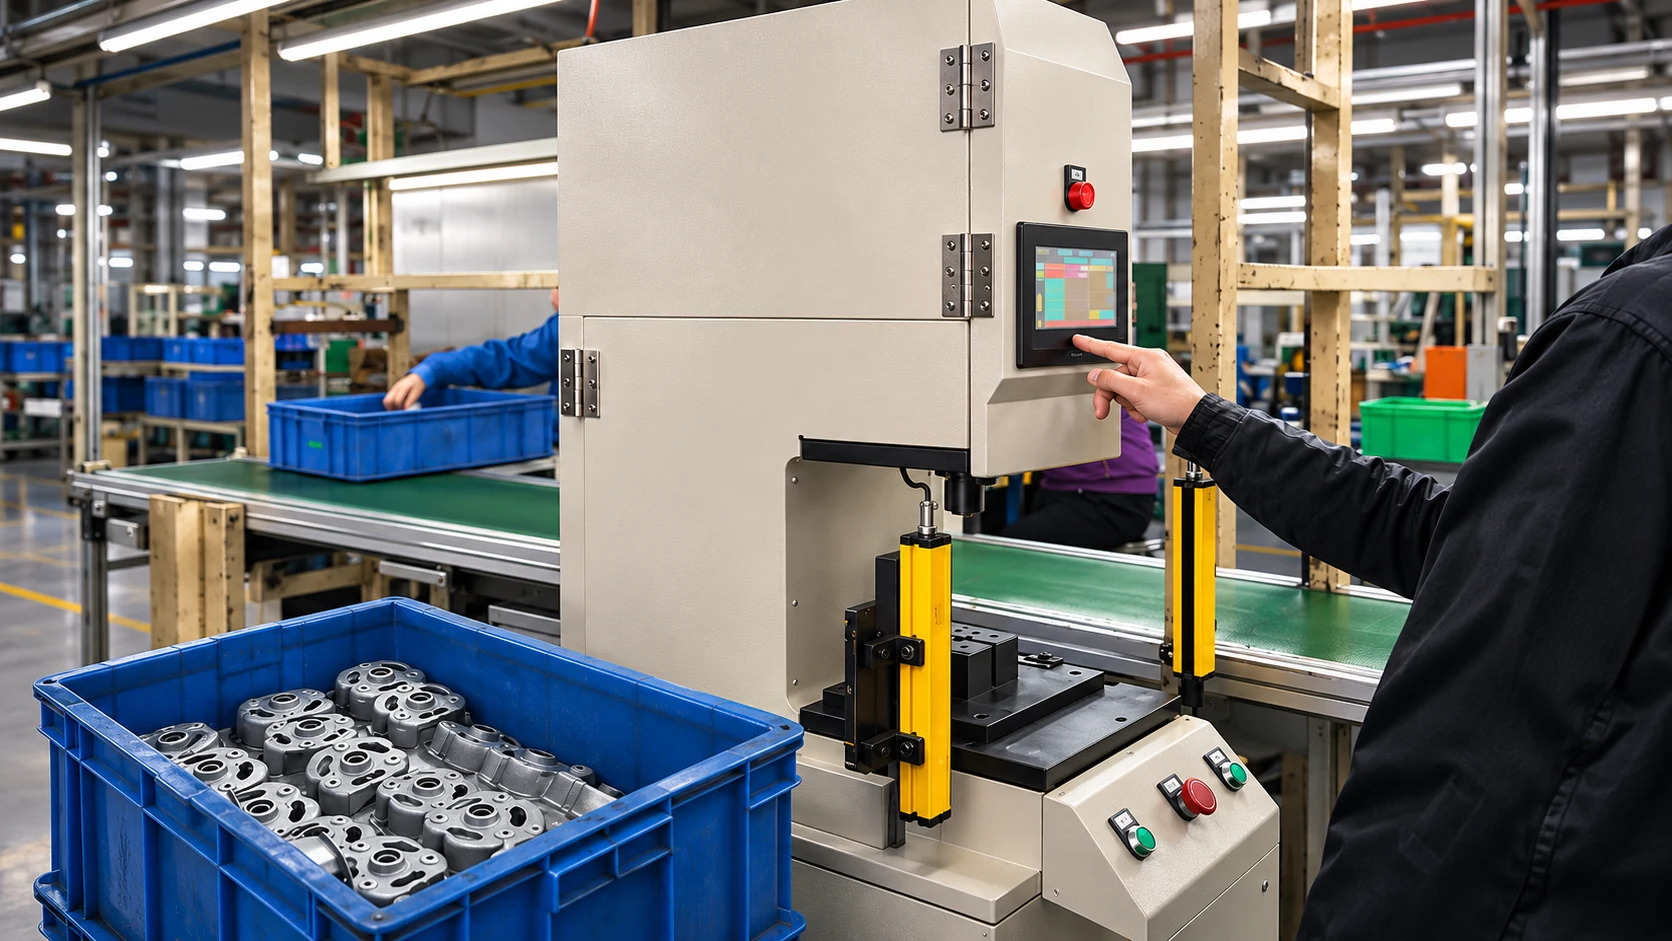
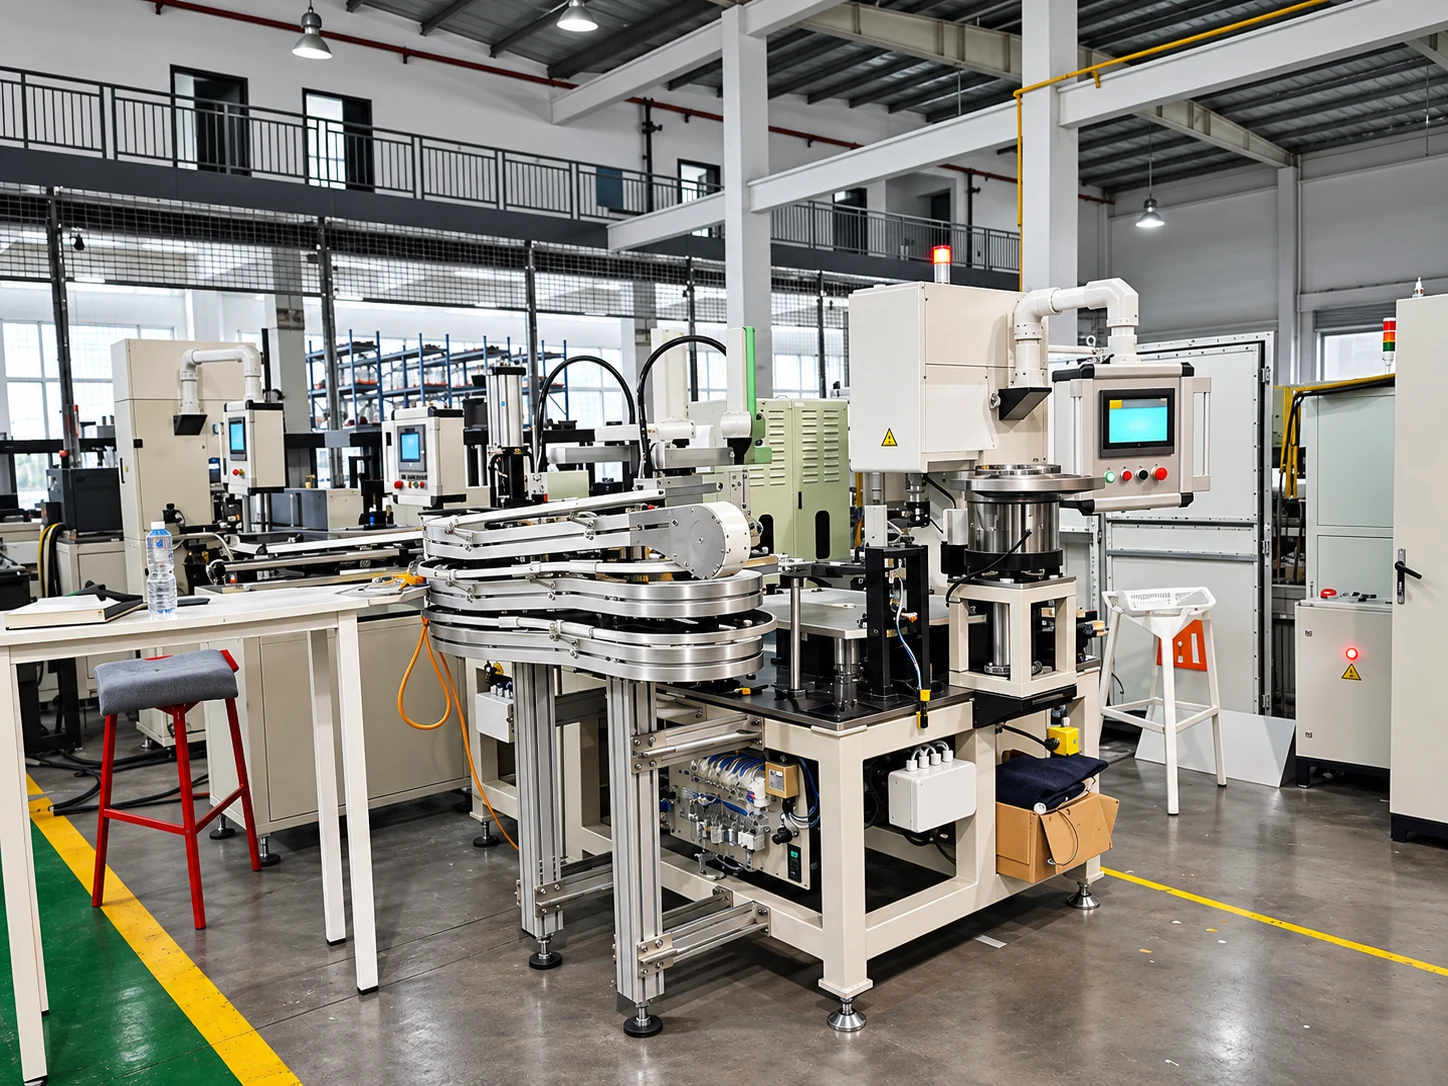
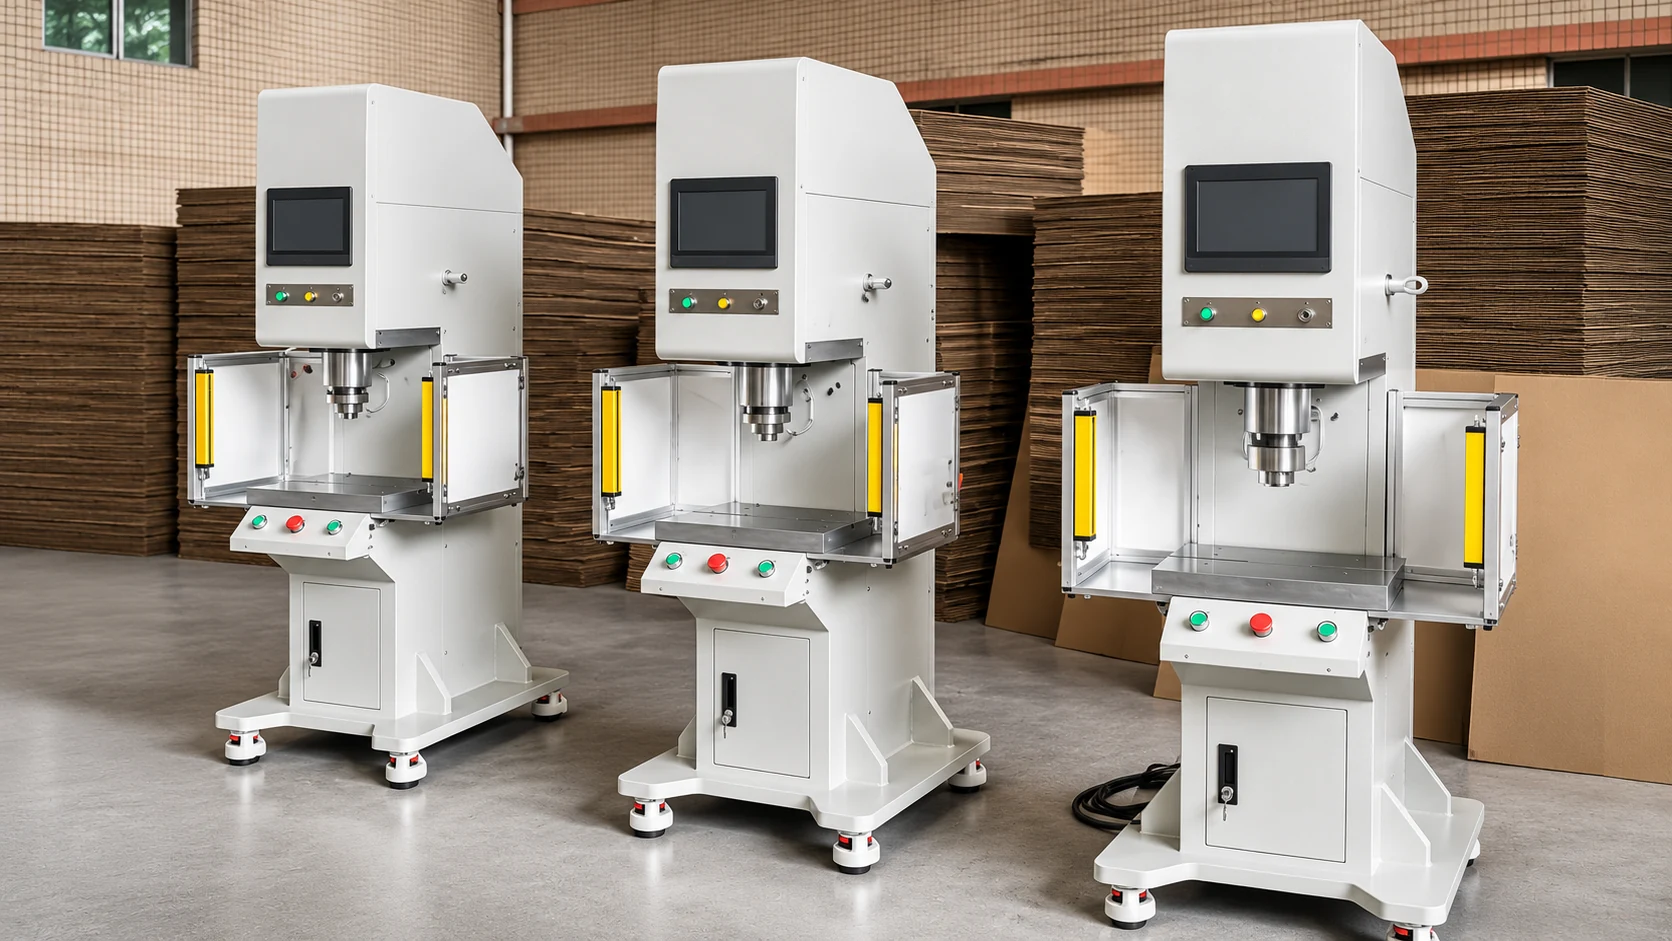
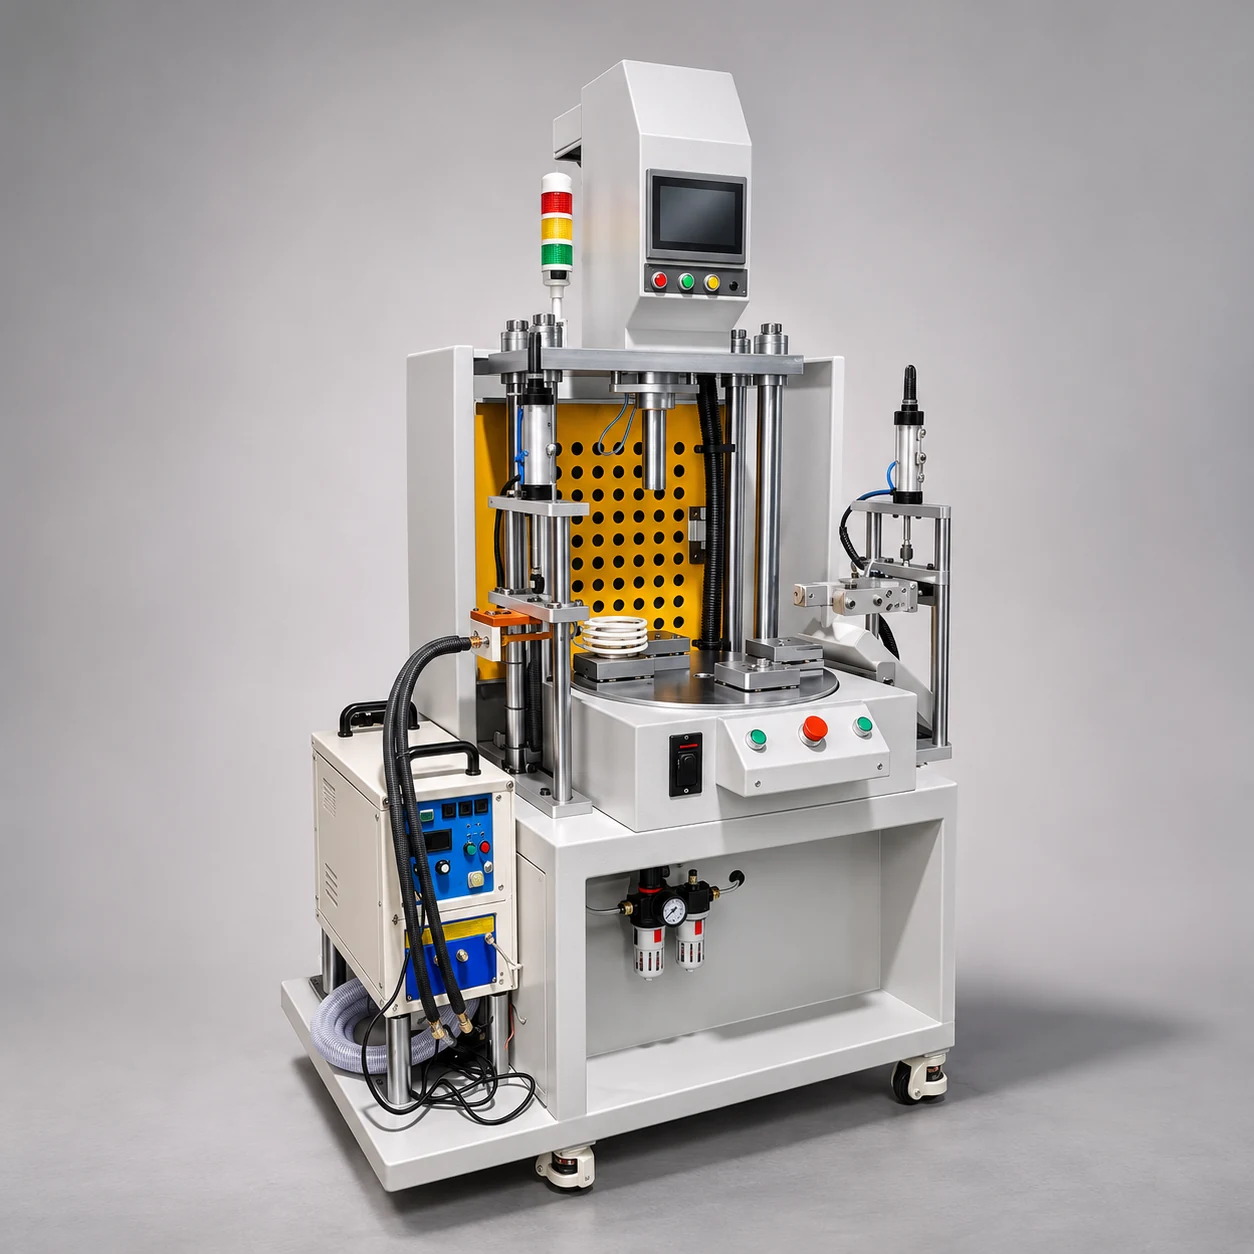
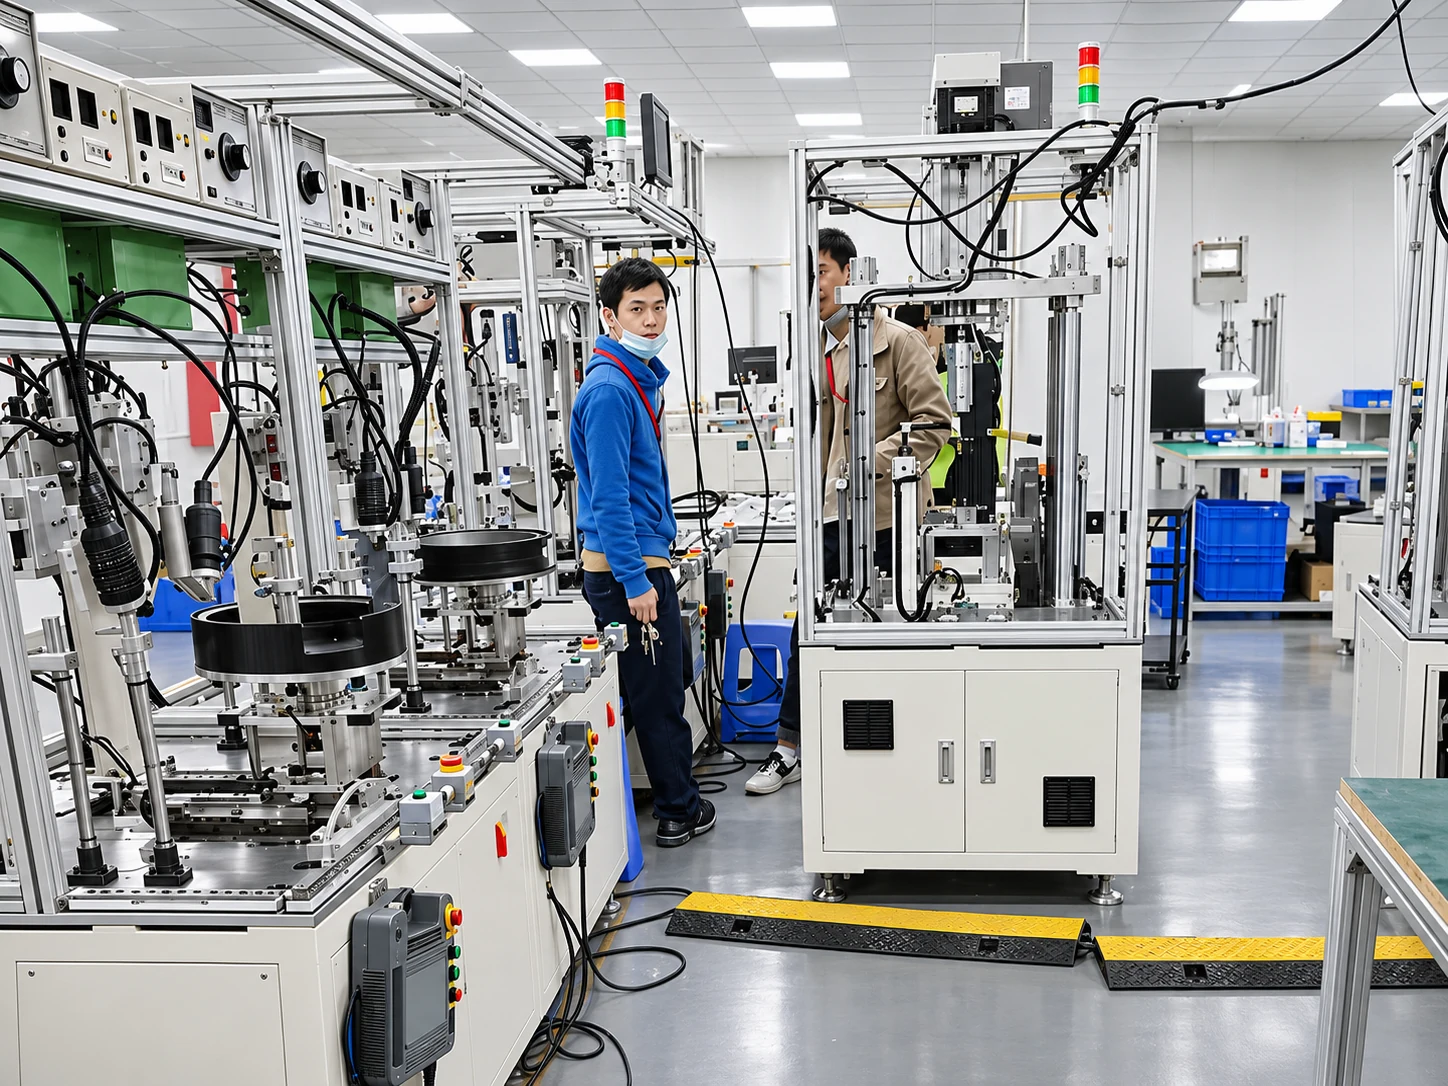
多工位转盘的价值不只是“增加工位”。只有把上料、检测、压装、下料和异常处理串成稳定工艺,产线产出才可能改善。
从工序拆解,而非先决定六工位
画出零件流转:上料与识别、定位、预压或检测、主压装、终检、分拣/下料。每一道工序写清动作时间、允许并行条件及异常返工路径。
多工位节拍往往受最慢的并行动作与转盘分度时间约束,不能把单次压装时间直接等同于整机每件节拍。
工程评审的六个重点
- 转盘工位数、分度时间和定位重复性
- 工件防反装、缺件与混料检测
- 夹具定位基准与压装载荷的承力路径
- 机器人/振动盘供料能力与缓冲节拍
- 安全门、光栅、急停、各工位动作互锁
- 扫码、工件 ID、曲线和 NG 分拣关联方式
怎样向制造商提供资料?
请准备工件图、装配顺序、年产量和班次、目标节拍、来料状态、现场空间与验收方法。自动上下料方案还需要实物样件,检查抓取位置及散料姿态。
以上是工程设计方法,并非对布伦斯克某一台转盘设备已经实现的节拍、精度或质量指标的承诺。
本文为装配工程技术解读,实际设备配置、性能及验收标准均须以工件试样和项目技术协议为准。
需要评估具体工件?欢迎通过 合作咨询 提供可共享的图纸、材料、目标载荷、行程、节拍与检测要求。