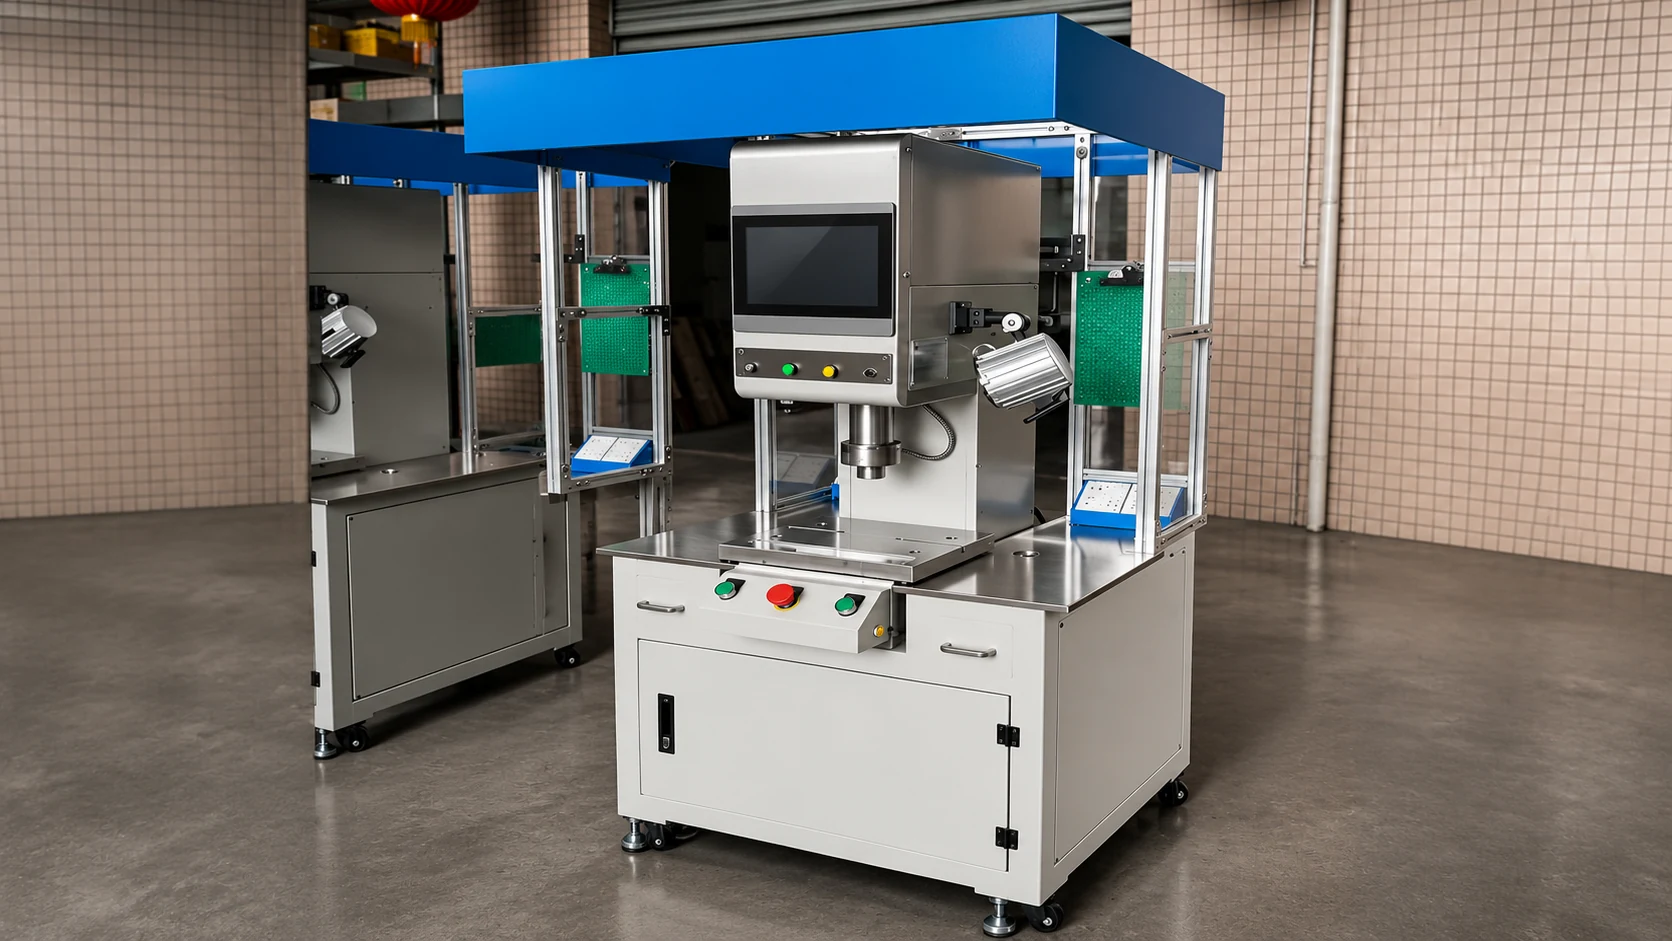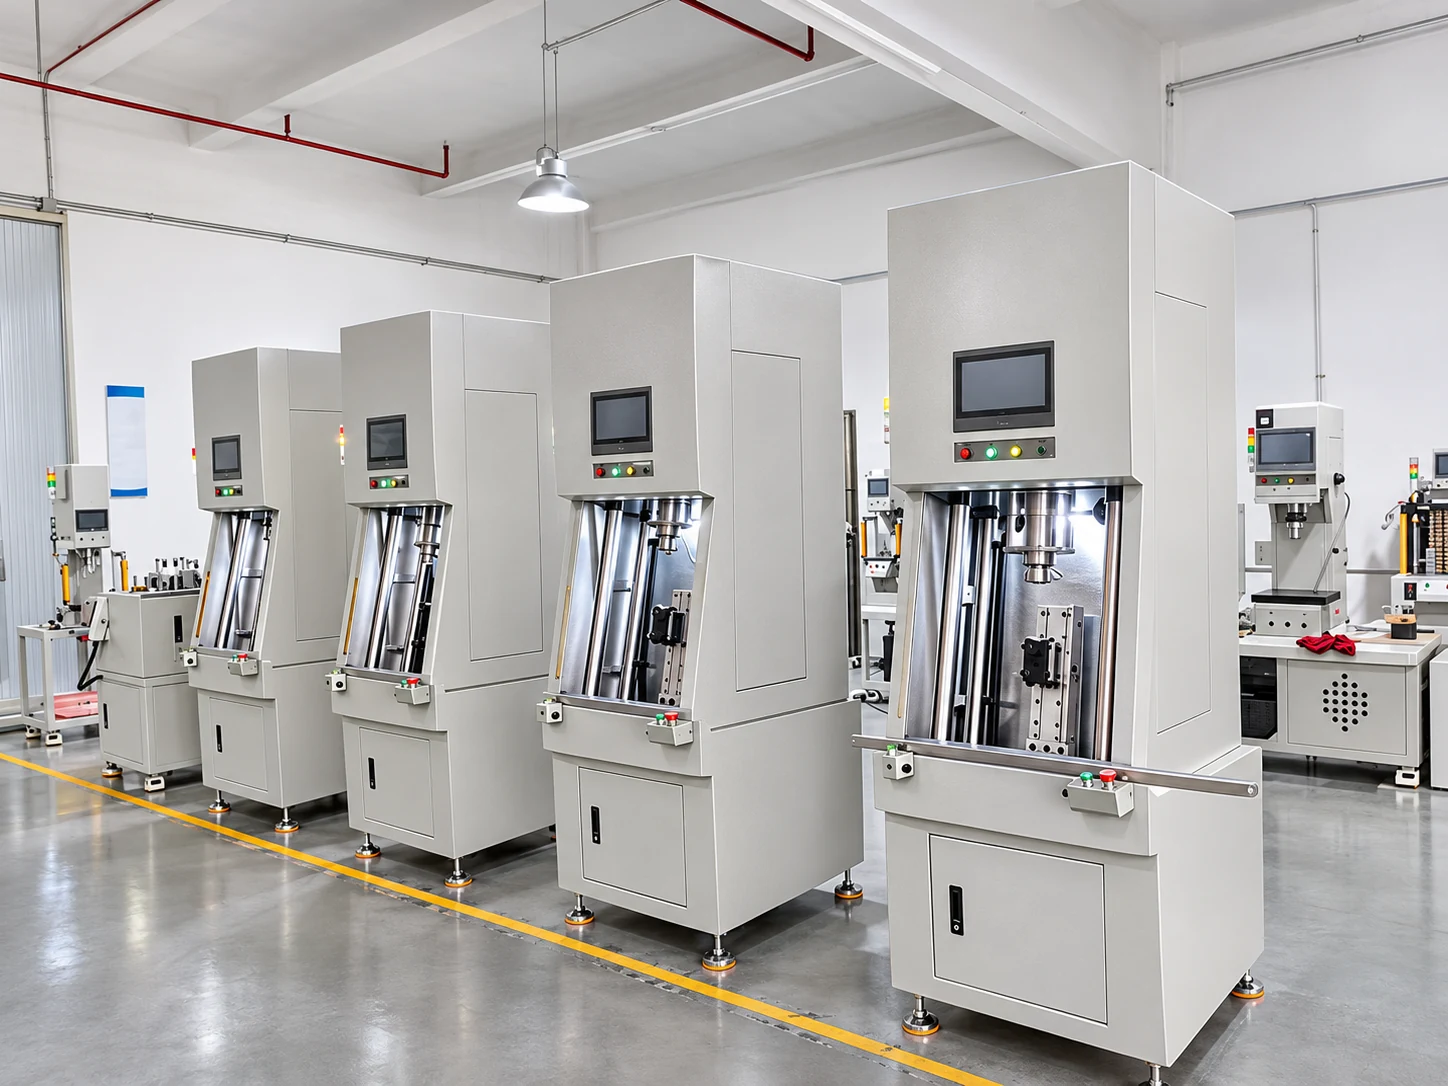
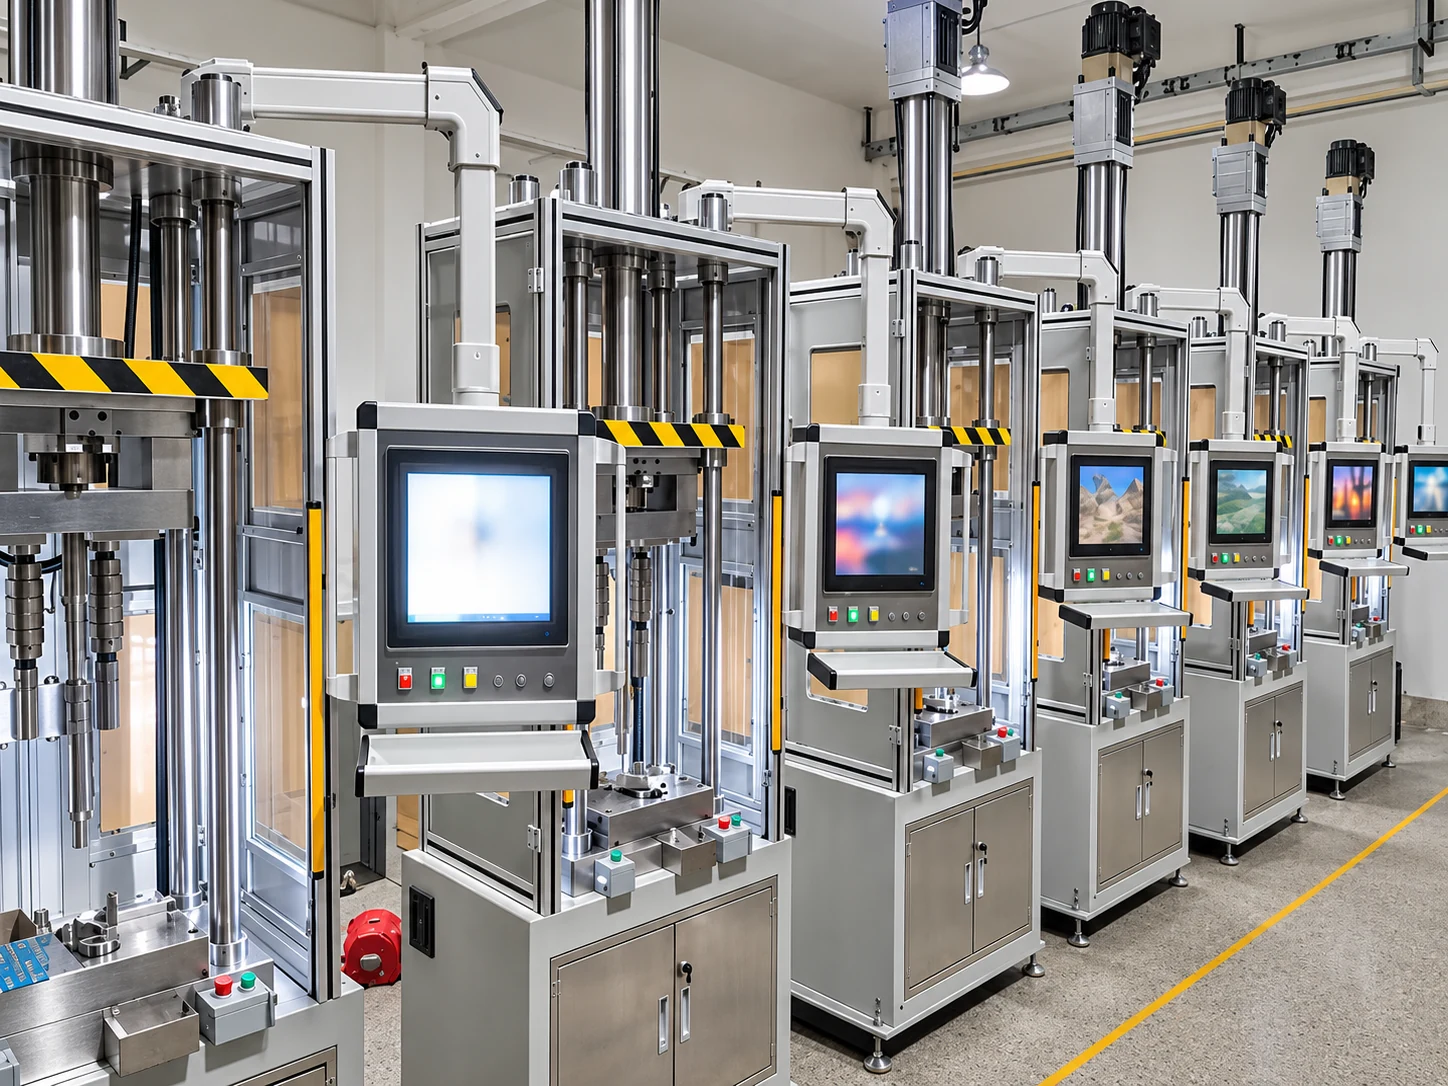
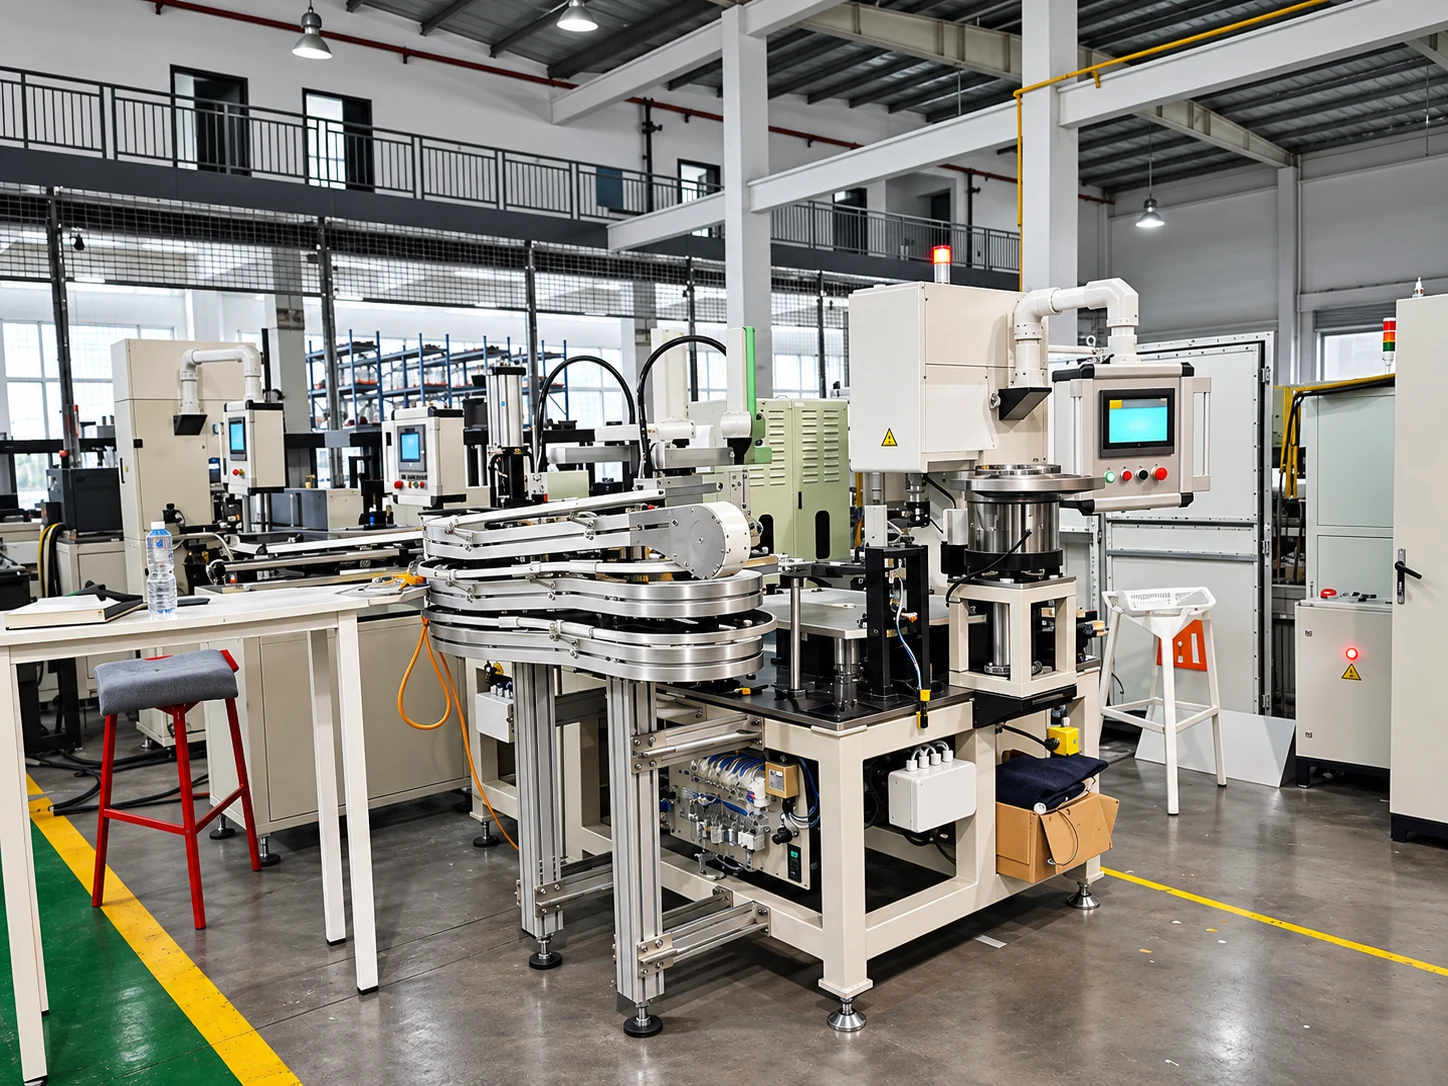
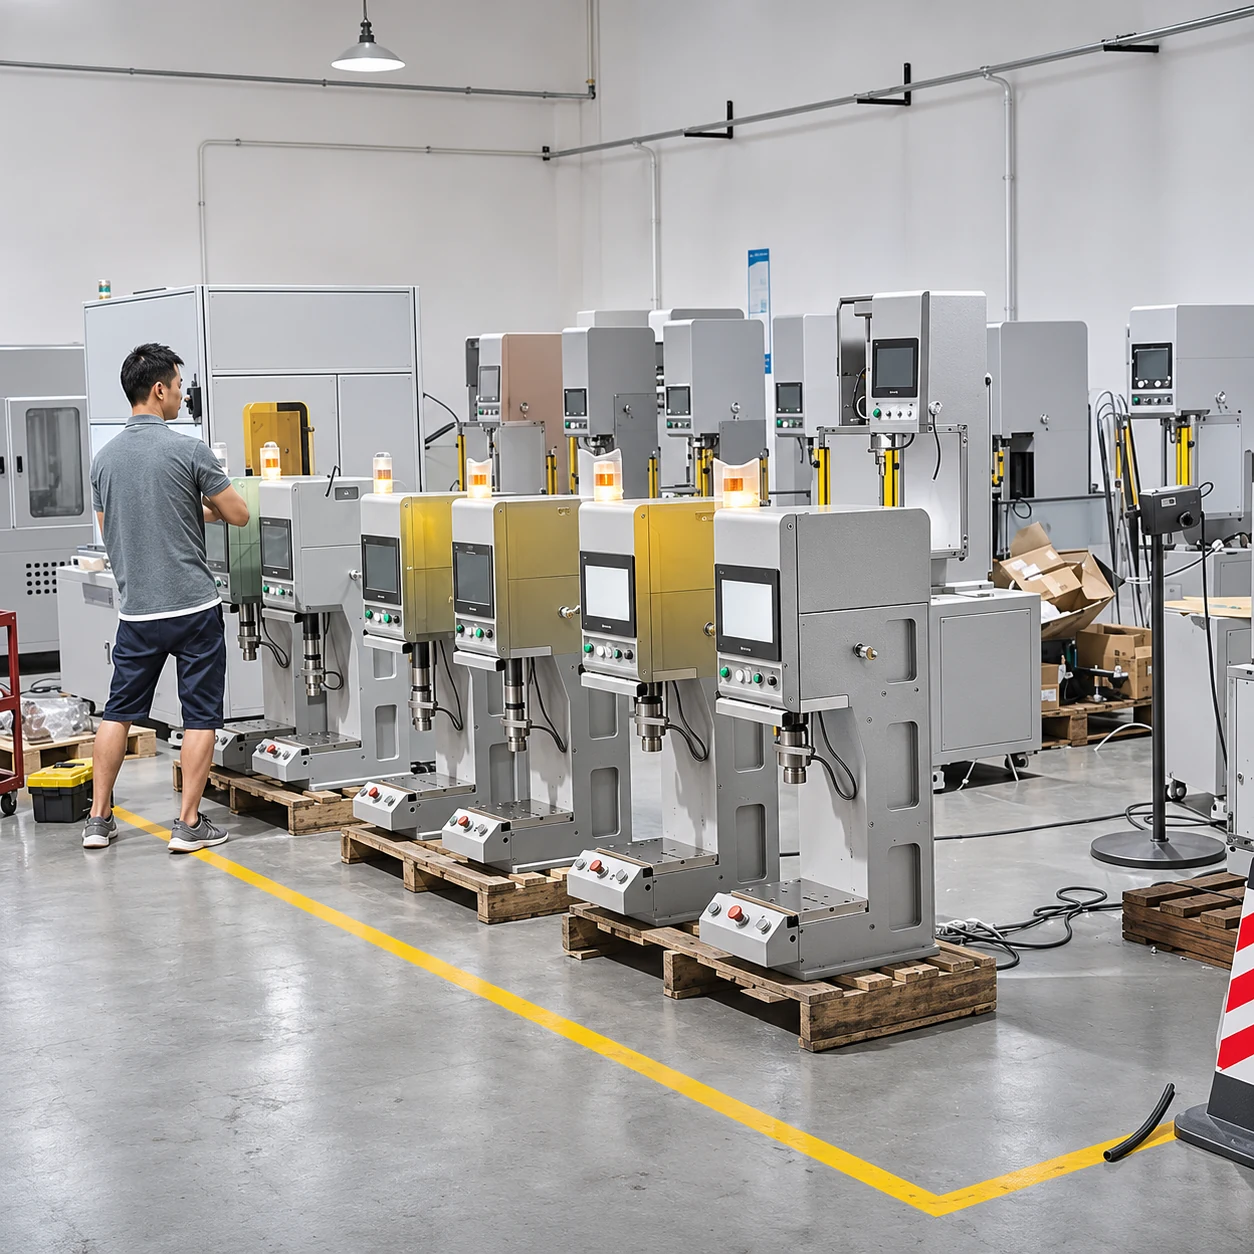
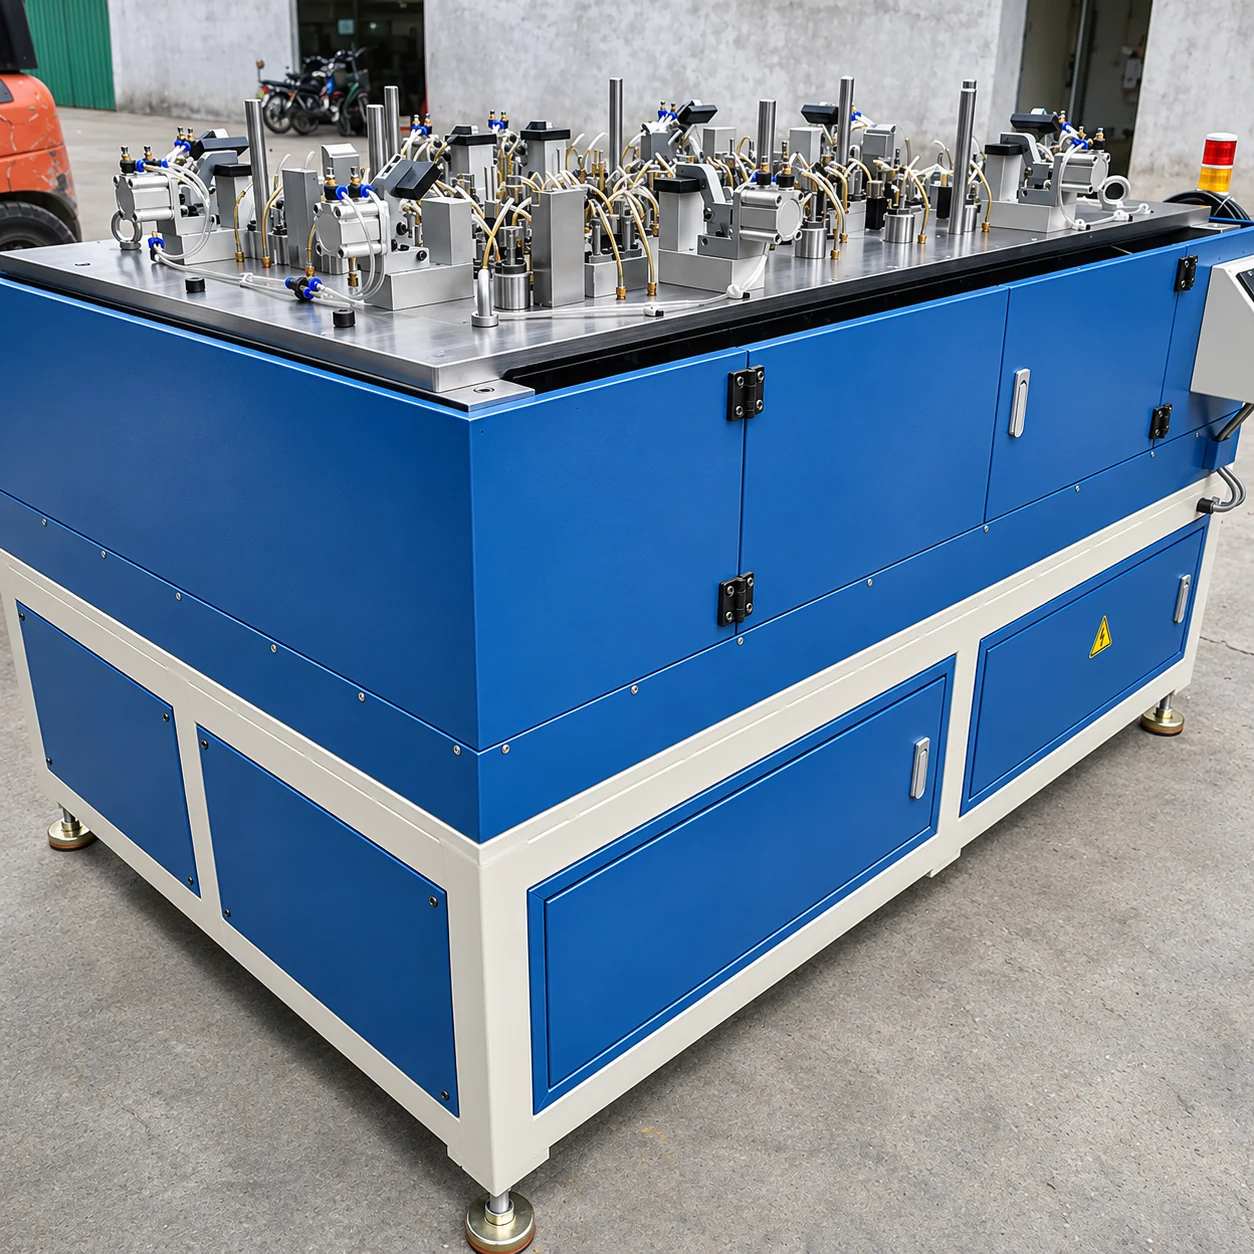
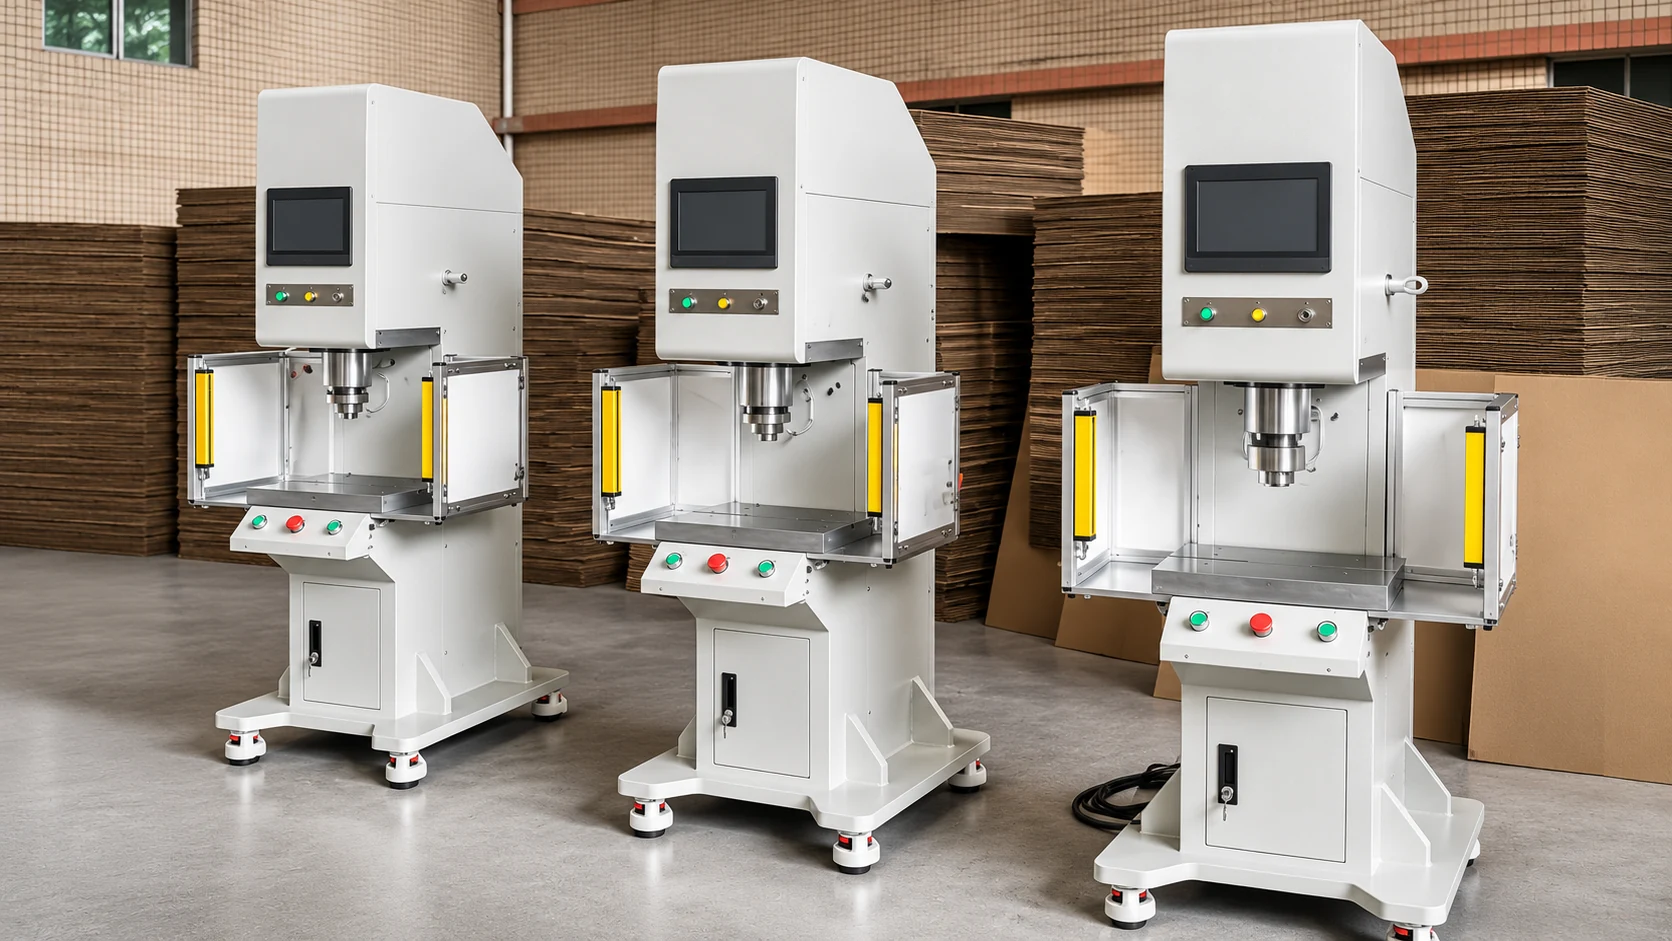
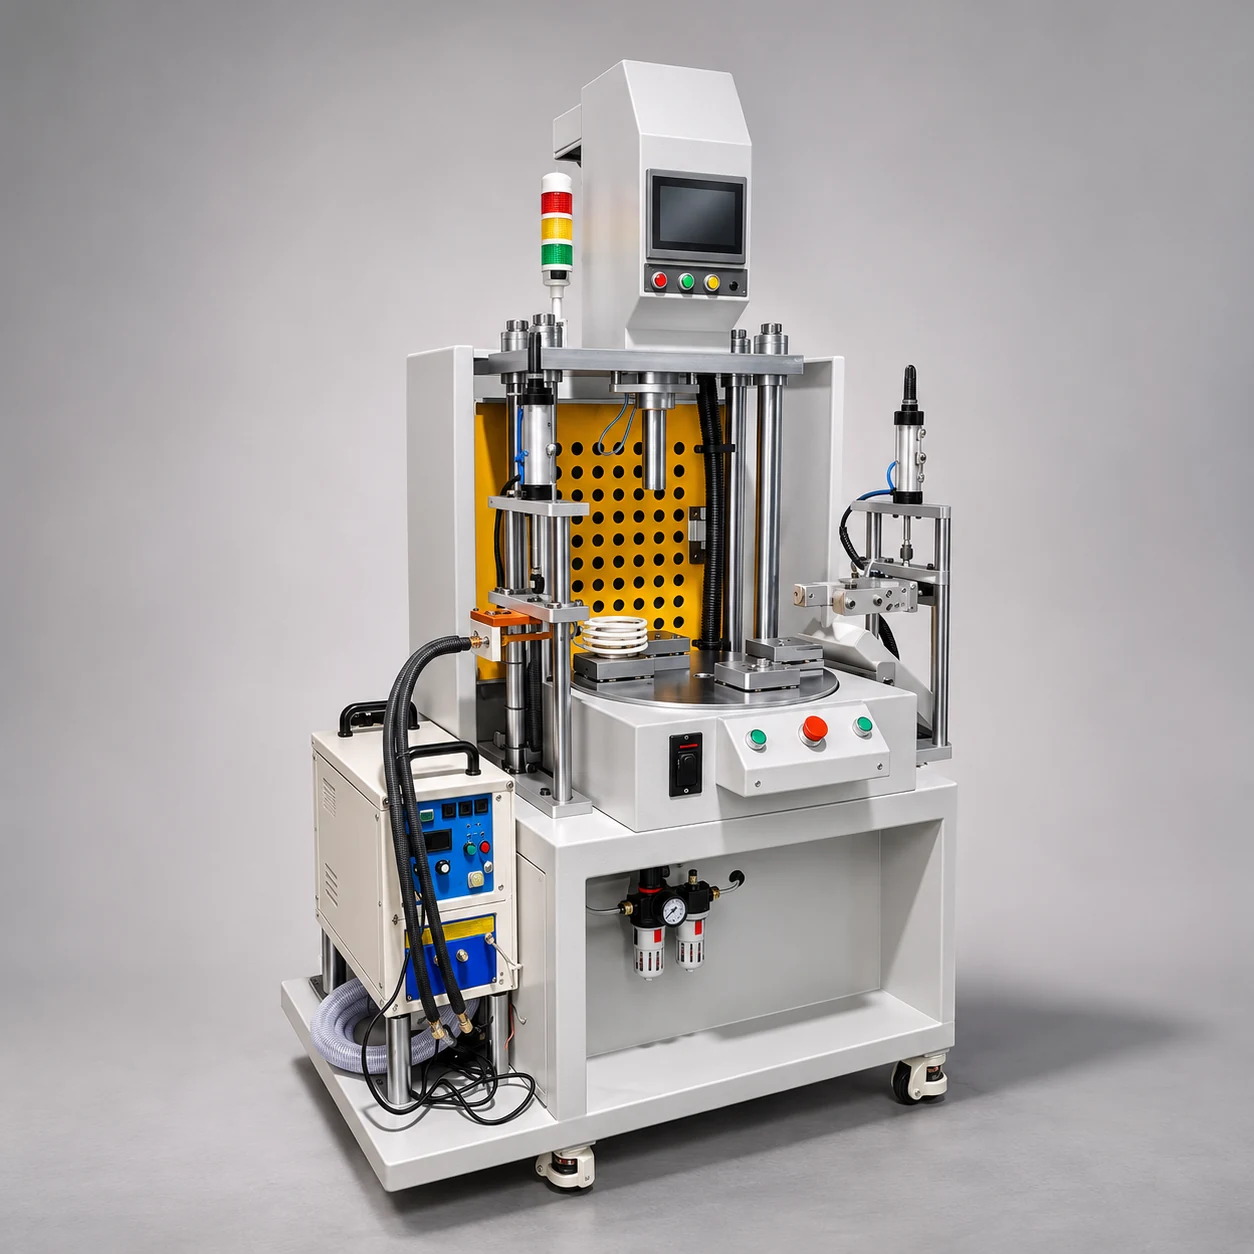
四柱结构常用于需要稳定导向、较充分工装支承空间的压装工位。是否选用四柱,不应只看设备外观,而应检查零件受力和夹具布局。
先从载荷与偏心风险判断
输入最大压入力、受力中心和工件尺寸,核对机架、压头、导轨及工作台的结构能力。偏心载荷、长悬臂夹具和薄弱支撑可能造成变形,使显示的位置与工件实际位移出现差异。
设备额定出力与工艺允许偏载不能混用;最终以具体机型的技术资料和项目结构评估为准。
选型前的工装空间清单
- 压头到工作台的可用开口高度
- 压入有效行程、换型调整余量
- 工件外形、定位夹具及传感器占用空间
- 人工装料手部空间或自动上料机构行程
- 防护罩、光栅、双手按钮与急停的实际布局
验证时关注什么?
建议在实际夹具上做代表性工件试压,确认终点尺寸重复性、设备响应、工装回弹和目标节拍。若涉及多工位切换,还要核对工位定位误差和互锁逻辑。
布伦斯克官网已有四柱参考产品页;其中配置参数以相应规格书及最终技术协议为准。
本文为装配工程技术解读,实际设备配置、性能及验收标准均须以工件试样和项目技术协议为准。
需要评估具体工件?欢迎通过 合作咨询 提供可共享的图纸、材料、目标载荷、行程、节拍与检测要求。