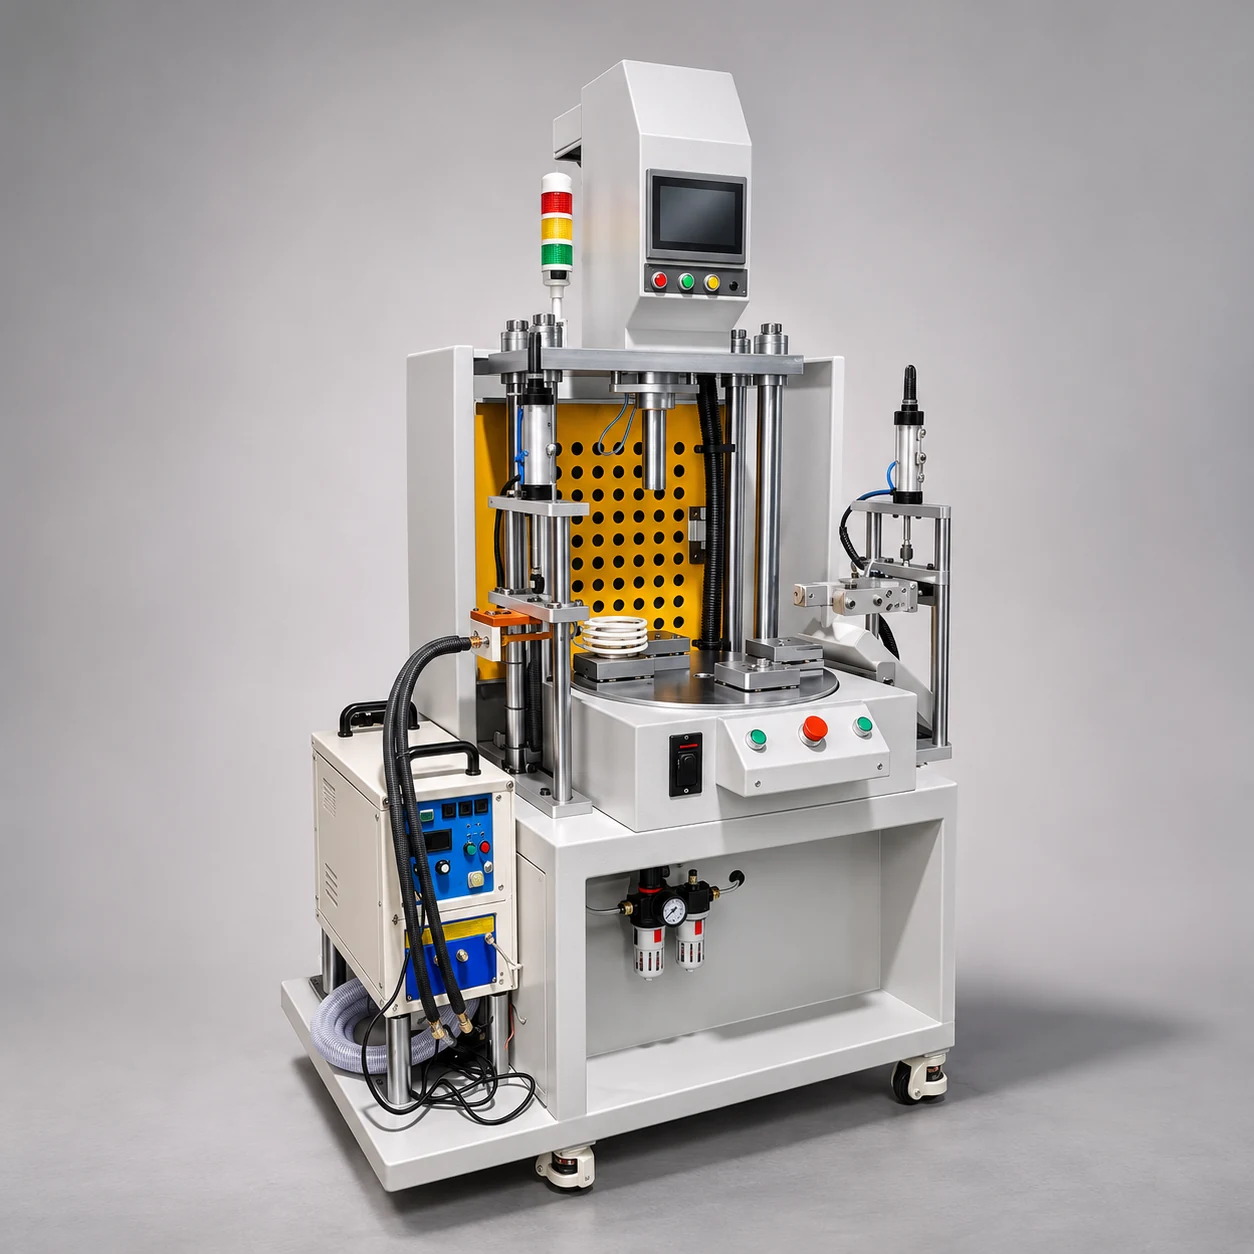
轴承“压进去了”不代表装配合格。施力位置错误可能让装配载荷通过滚动体传递,损伤滚道;压装深度和配合尺寸也需要独立验证。
先检查压装力作用在哪个套圈
轴承与轴过盈配合时,压入力原则上应作用于内圈;轴承与座孔过盈配合时,应作用于外圈。两圈均为过盈配合时,需要根据结构设计安排同时支承与施力。不能让安装力通过滚动体传递。
对于过盈配合,施力路径应落在相应轴承套圈;具体安装方式仍需按轴承类型、尺寸和工件图纸确定。
建议建立的验收项目
- 压前:轴径、孔径、配合公差及表面状态
- 压中:对中状态、力–位移过程、峰值力和异常停机
- 压后:轴向终点尺寸、端面贴合、外观和轴承转动状态
- 必要时:保持力、振动、噪声和寿命相关试验
曲线是过程证据,不是全部结果
合格样件与异常样件的曲线可帮助识别斜压、过大过盈、零件漏装等风险,但不同缺陷可能产生相似的曲线。因此应将过程曲线与功能、尺寸和抽样破坏性试验结合。
可按产品规格书定义最大力、终点窗口和试样方法;不要照搬其他机型或其他工件的“标准曲线”。
本文为装配工程技术解读,实际设备配置、性能及验收标准均须以工件试样和项目技术协议为准。
需要评估具体工件?欢迎通过 合作咨询 提供可共享的图纸、材料、目标载荷、行程、节拍与检测要求。